如何用 3D 打印制作抽屉分隔收纳盒:测量、建模到试装
制作抽屉分隔收纳盒,先测内腔和物品,再扣除安装余量、规划独立小盒,最后建模、切片并试装。本文用 380 × 300 × 70 mm 抽屉说明通用做法,再演示如何用 boxesmodel 生成器完成布局与文件准备。
1. 先确定要收纳什么,再准备工具
把物品按取用方式分组:笔和剪刀需要长格,转接头与橡皮适合小格,常拿的物品放前排。先在纸上按真实尺寸摆一遍,给手指留出拿取空间;不要只看物品能否塞进格子。独立小盒容易替换和清洗,也能分开打印。
准备直尺或卷尺、游标卡尺、纸笔、建模工具或可编辑模型、切片软件、FDM 打印机与耗材。室内常温轻物收纳可从 PLA 开始;需要更韧的边缘或经常拆装时可考虑 PETG。温度、热床和耗材设置使用对应厂商配置,不照搬其他机器的数值。
2. 测量内腔,分清外尺寸与净空
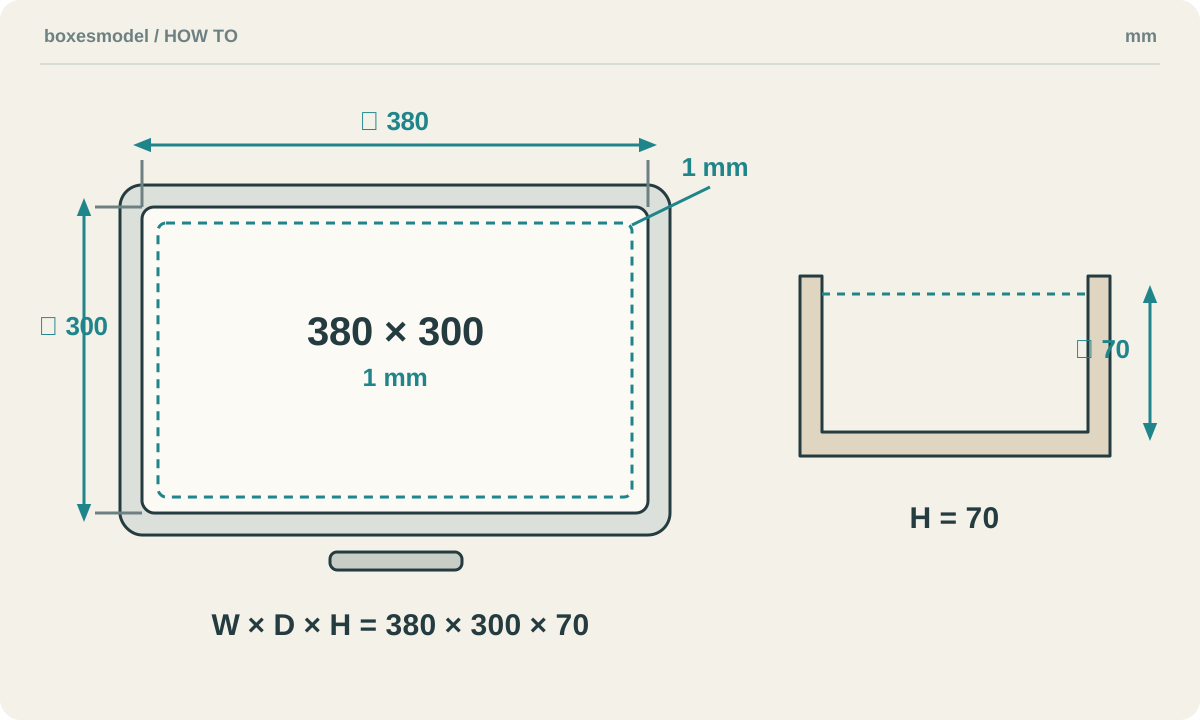
宽度沿左右方向量,深度沿前后方向量;在前、中、后各测一次,采用最小值。高度应从抽屉底面量到关闭时不会碰到横梁或柜体的位置。记录圆角、螺丝头和滑轨凸起,把它们占用的空间也排除。
盒子的外尺寸必须小于可用空间,内部净空还要再扣掉两侧壁厚。例如外宽 94.1 mm、壁厚 1.6 mm 时,直壁之间约有 90.9 mm;圆角与底部过渡处会更窄。为具体物品做格子时,先确定所需净空,再反推外尺寸。
3. 用间隙公式规划分格
等宽独立盒的外宽 =(抽屉内宽 − 2 × 每侧余量 −(列数 − 1)× 格间间隙)÷ 列数。深度同理。本文采用每侧 1 mm、格间 0.5 mm、4 列 × 3 行:宽为(380 − 2 × 1 − 3 × 0.5)÷ 4 = 94.125 mm;深为(300 − 2 × 1 − 2 × 0.5)÷ 3 = 99 mm。
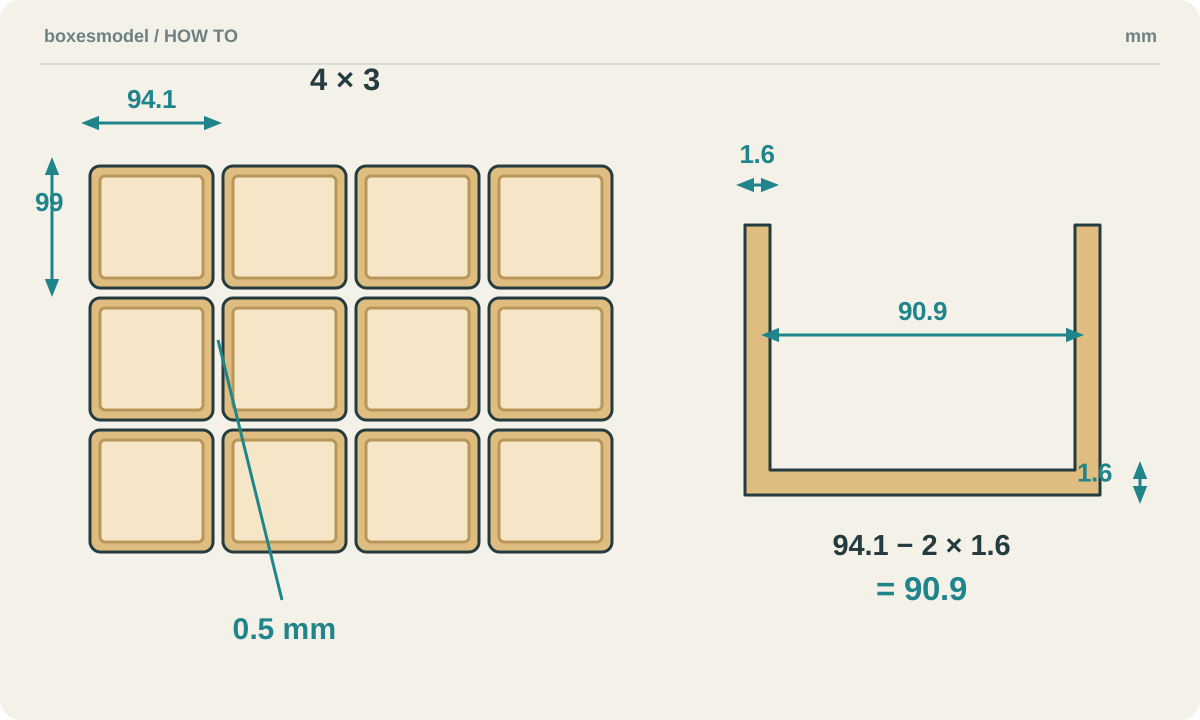
这组余量是起点,不是所有打印机的最佳公差。盒子总高可先取 67 mm,为 70 mm 内腔保留 3 mm 顶部空间。若有较长物品,将相邻格改成一个长盒;同时检查长盒的两个底边和高度都能放进打印机,不能只核对整体抽屉尺寸。
4. 通用建模:从实心长方体做出开口盒
在 CAD 中画出单盒外轮廓,拉伸到目标高度;在顶面画内部轮廓,向下切除,但保留底板。本文可从壁厚、底厚均为 1.6 mm 的样件开始。为外角加圆角便于放入抽屉,为内底加小圆角便于清理;圆角不能侵占物品必需的空间。
也可以下载尺寸接近的 STL,或修改现有 STEP。不要为了填满抽屉,直接把带壁厚和圆角的 STL 任意缩放:壁厚、间隙和高度会一起变。需要改结构时优先编辑 CAD 参数。导出 STL 后按毫米导入切片器,再核对外形尺寸。
5. 先打一只,试装后再批量打印
普通开口盒通常底面贴床、开口向上。以 0.4 mm 喷嘴为例,可从 0.2 mm 层高和 3 道外墙开始;这只是试样起点。逐层检查薄壁是否连续、底层是否封闭、圆角处是否出现悬空。填充率不能替代足够的壁厚,支撑只在实际悬空区域需要时开启。
先打印一只会放在角落的盒子,冷却后清理毛刺,再放入抽屉并关合检查。若底边卡住而上部合适,先检查首层象脚;若整面都紧,按实测增加余量,例如每次调整 0.2–0.5 mm 后重打。确认单盒后,再试排完整一行,避免间隙误差累计到最后一只。
6. 用 boxesmodel 生成器完成同一套布局
理解上面的尺寸关系后,可以用抽屉收纳格生成器代替重复画盒子。打开工具,选择“书桌抽屉 380×300×70”,填写自己打印机的热床 X、Y 与最大高度;默认每边保留 5 mm 打印边距。选择“均衡”后,示例得到 4 列 × 3 行,共 12 只盒子。
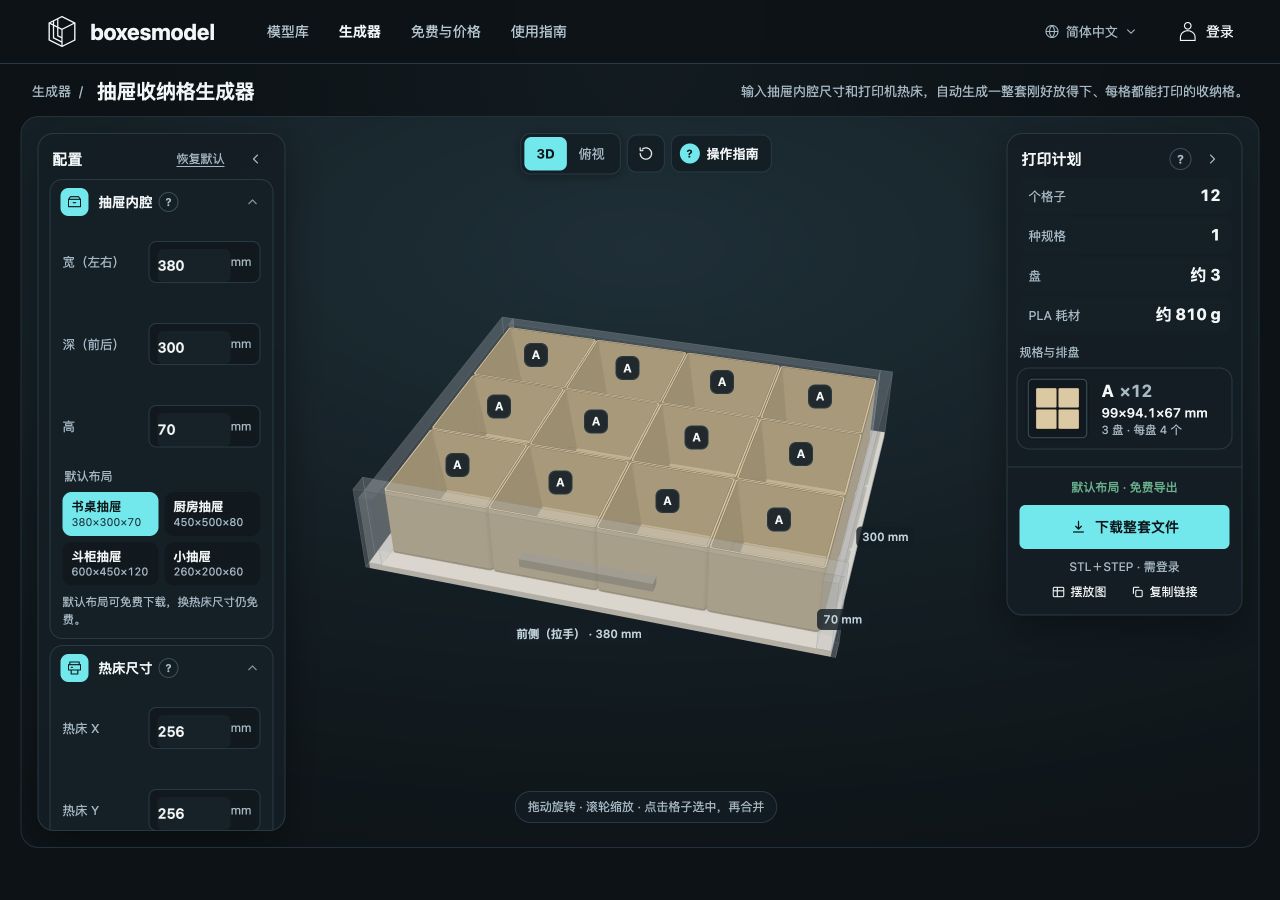
在“配合与构造”检查四周余量、格间间隙、顶部余量和壁厚。生成器将上述 94.125 mm 向下取至 94.1 mm,避免舍入后挤满抽屉。需要长盒时,在俯视图选择相邻、能组成矩形的格子再合并;合并后重新看热床是否容纳。改变行列数会清除原来的合并。
核对右侧规格、数量与排盘后,再登录并使用下载入口获取文件;默认布局与自定义导出的可用方式以页面提示为准。将 STL 导入切片器完成最后检查,不能把生成器的排盘估算直接当作打印任务。先通过单盒与整行试装,再打印剩余数量。
常见问题与调整方法
抽屉不是标准尺寸,也能做吗?
可以。按实际最窄内腔设计,并将大布局拆成热床能容纳的独立盒。斜边、弧形或明显不规则的抽屉,先画可用矩形区域,或在 CAD 中单独处理异形边缘。
盒子打印好了却摇晃,应该缩小尺寸吗?
先把盒子放在平整桌面检查底面。如果角落翘起,是平整度问题;先检查热床附着、冷却与底板,不要用缩小外尺寸掩盖翘曲。若底面平整却整组滑动,重新核对总余量与格间间隙。
参考资料与下一步
以上尺寸计算来自本文示例与当前生成器规则;配图为结构示意和真实软件截图,未作为实物打印测试。材料特性与外墙设置可参考下列厂商资料,最终以自己的打印件测量和切片预览为准。